Technical Introduction - 技術紹介
きさげ技術とは
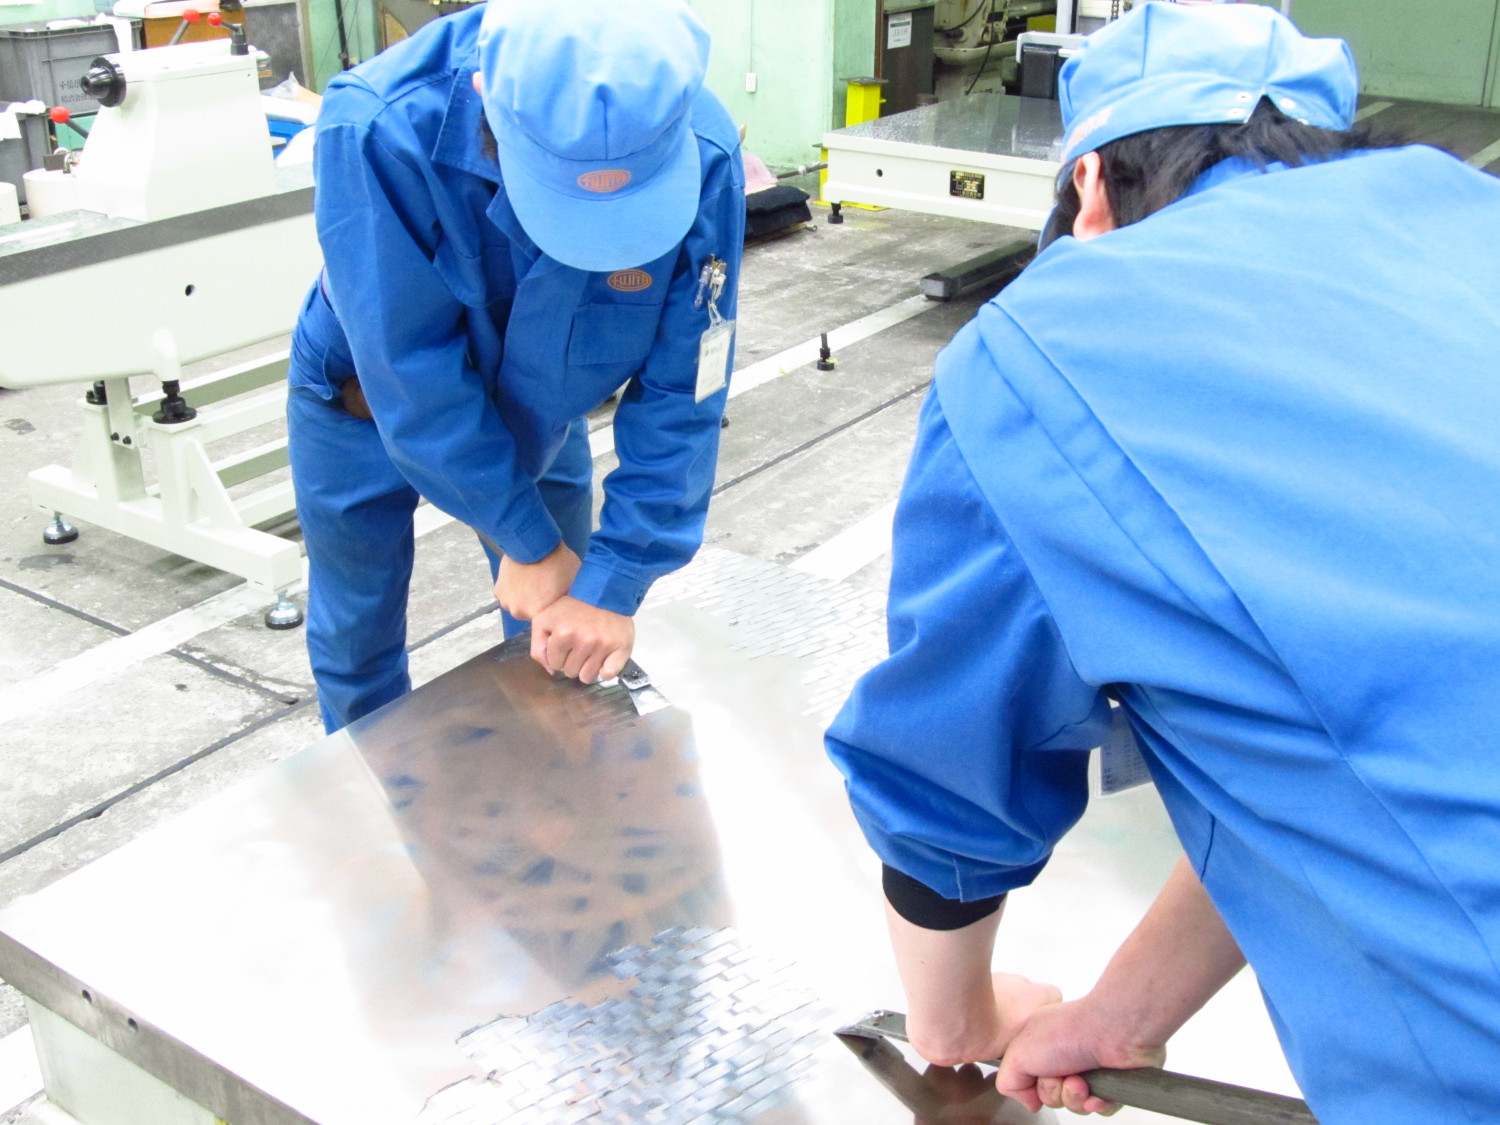
「きさげ」とは、鈍角で幅広の刃先を持つ工具(スクレパー)を使用し、熟練の職人が手作業で金属表面を削って微細な平坦面を作り出していく伝統的な超精密仕上げ技術です。
機械加工(研削)を行った直後の表面は一見きれいに見えますが、ミクロン(0.001mm)単位で測定するとネジレや微小な凹凸が存在します。
基準面とすり合わせを行い、高い部分(アタリ)を繰り返し削り取ることで、機械加工だけでは得ることが難しい、高精度な平面を仕上げます。
- 人の髪の毛の太さ:約 50~100 μm
- 新聞紙の厚み:約 80~100 μm
- アルミホイルの厚み:約 15~20 μm
- 藤田のきさげ精度:3.5 μm(No.100S 00級 1000×1000×200mm)
なぜ「きさげ」が必要なのか?
機械加工では、どれほど高性能なマシンを使用しても構造的・環境的な要因によりわずかな誤差が発生します。 当社では、手作業による「きさげ」と厳格な管理環境を組み合わせることで、機械加工の限界を超えた高精度を実現しています。
- 室温変化による金属の熱膨張・収縮
- 加工時の摩擦熱によるワークの変形
- 加工ストレス(内部応力)による微少な歪み
- 恒温恒湿工場での安定した作業環境
- 手作業のため摩擦熱が一切発生しない
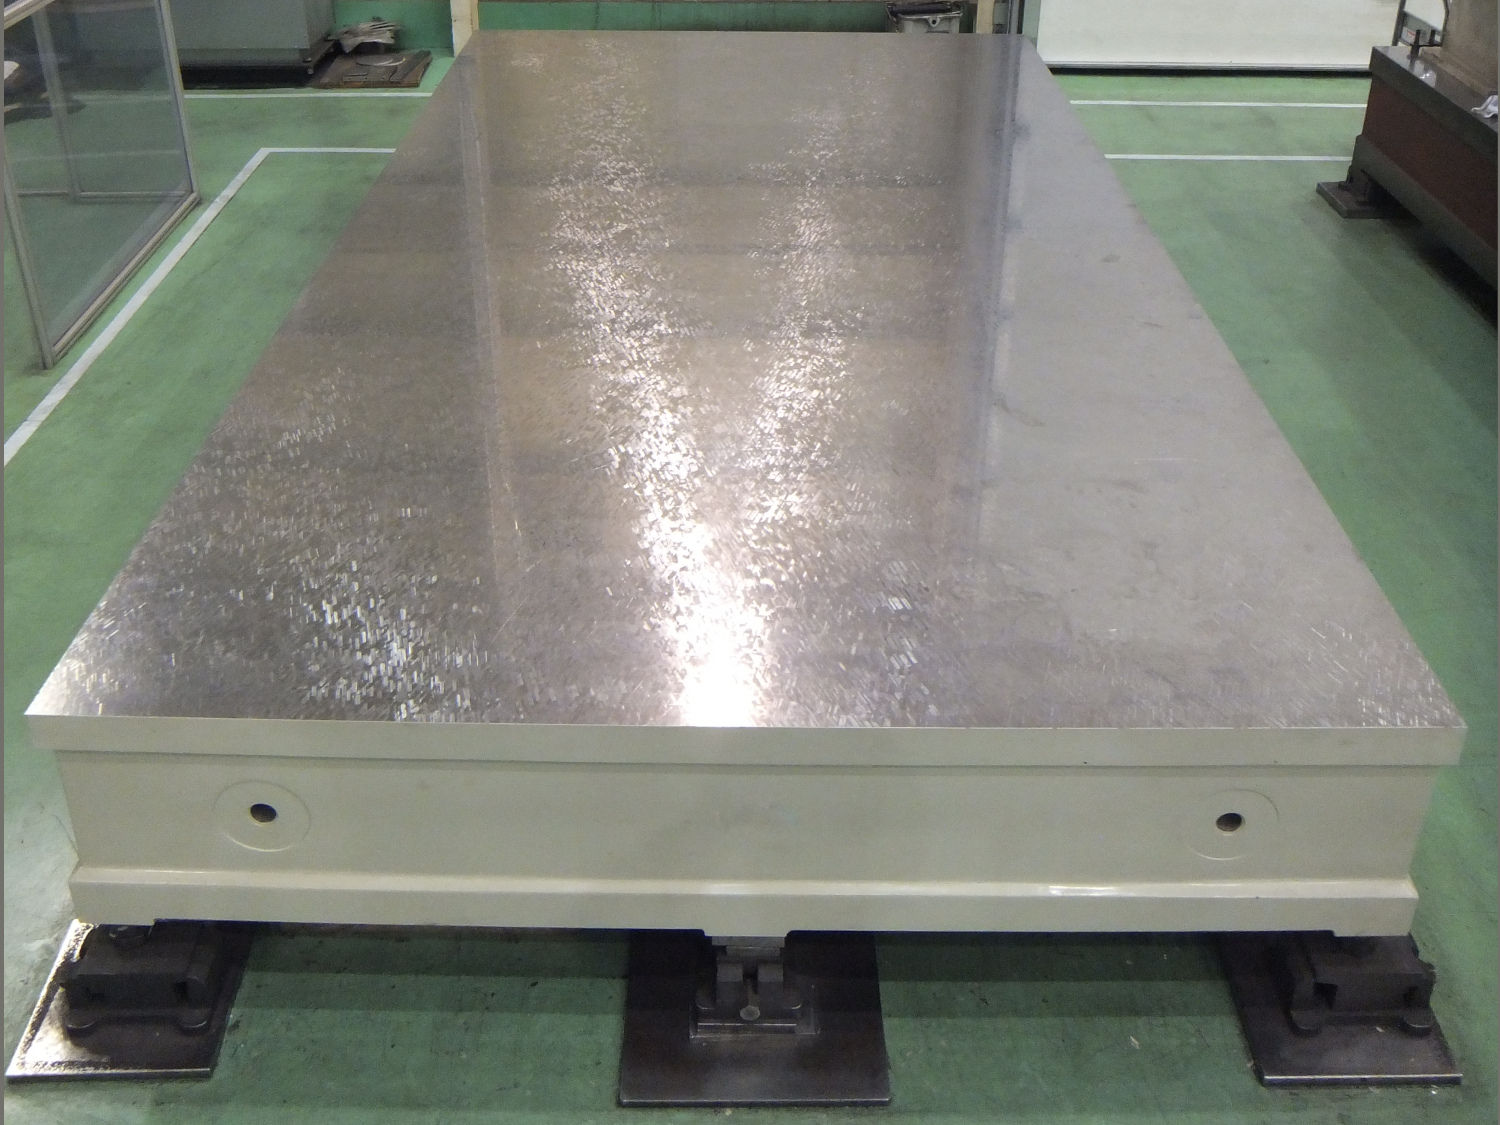
- 「3点支持」の自然放置状態(ストレスフリー)
藤田の「準鏡面仕上」
一般的なきさげ方式はきさげ目が深くアタリ面が小さいため、摩耗が早く平面度が狂いやすいという課題がありました。
当社では、きさげ目が浅くアタリ面の割合が大きい独特の「準鏡面仕上方式」を採用しています。
荷重が良好に分散され、面あたりの接触圧が小さくなるため摩擦抵抗に強く、一般市販品の3倍以上の長寿命を保ちます。
- 高耐久・長寿命:一般市販品の3倍以上の耐用保持期間
- 優れた耐摩耗性:高い接触面積比率により面圧を減衰
- 高精度の長期維持:摩耗による平面度の狂いを抑止
きさげによって接触面を精密に仕上げることで、部品同士を均一に密着させ、安定した組付け状態を実現します。 大型部品の組立など、高い組付け精度が求められる用途にも、当社のきさげ技術が活用されています。
なお、当社では高い平面精度が求められる測定器・定盤向けの準鏡面仕上をはじめ、滑り性や油膜保持が求められる工作機械の摺動面(スライド面)など、用途に応じたさまざまな仕上加工にも対応しております。
特殊形状・高難度加工への対応
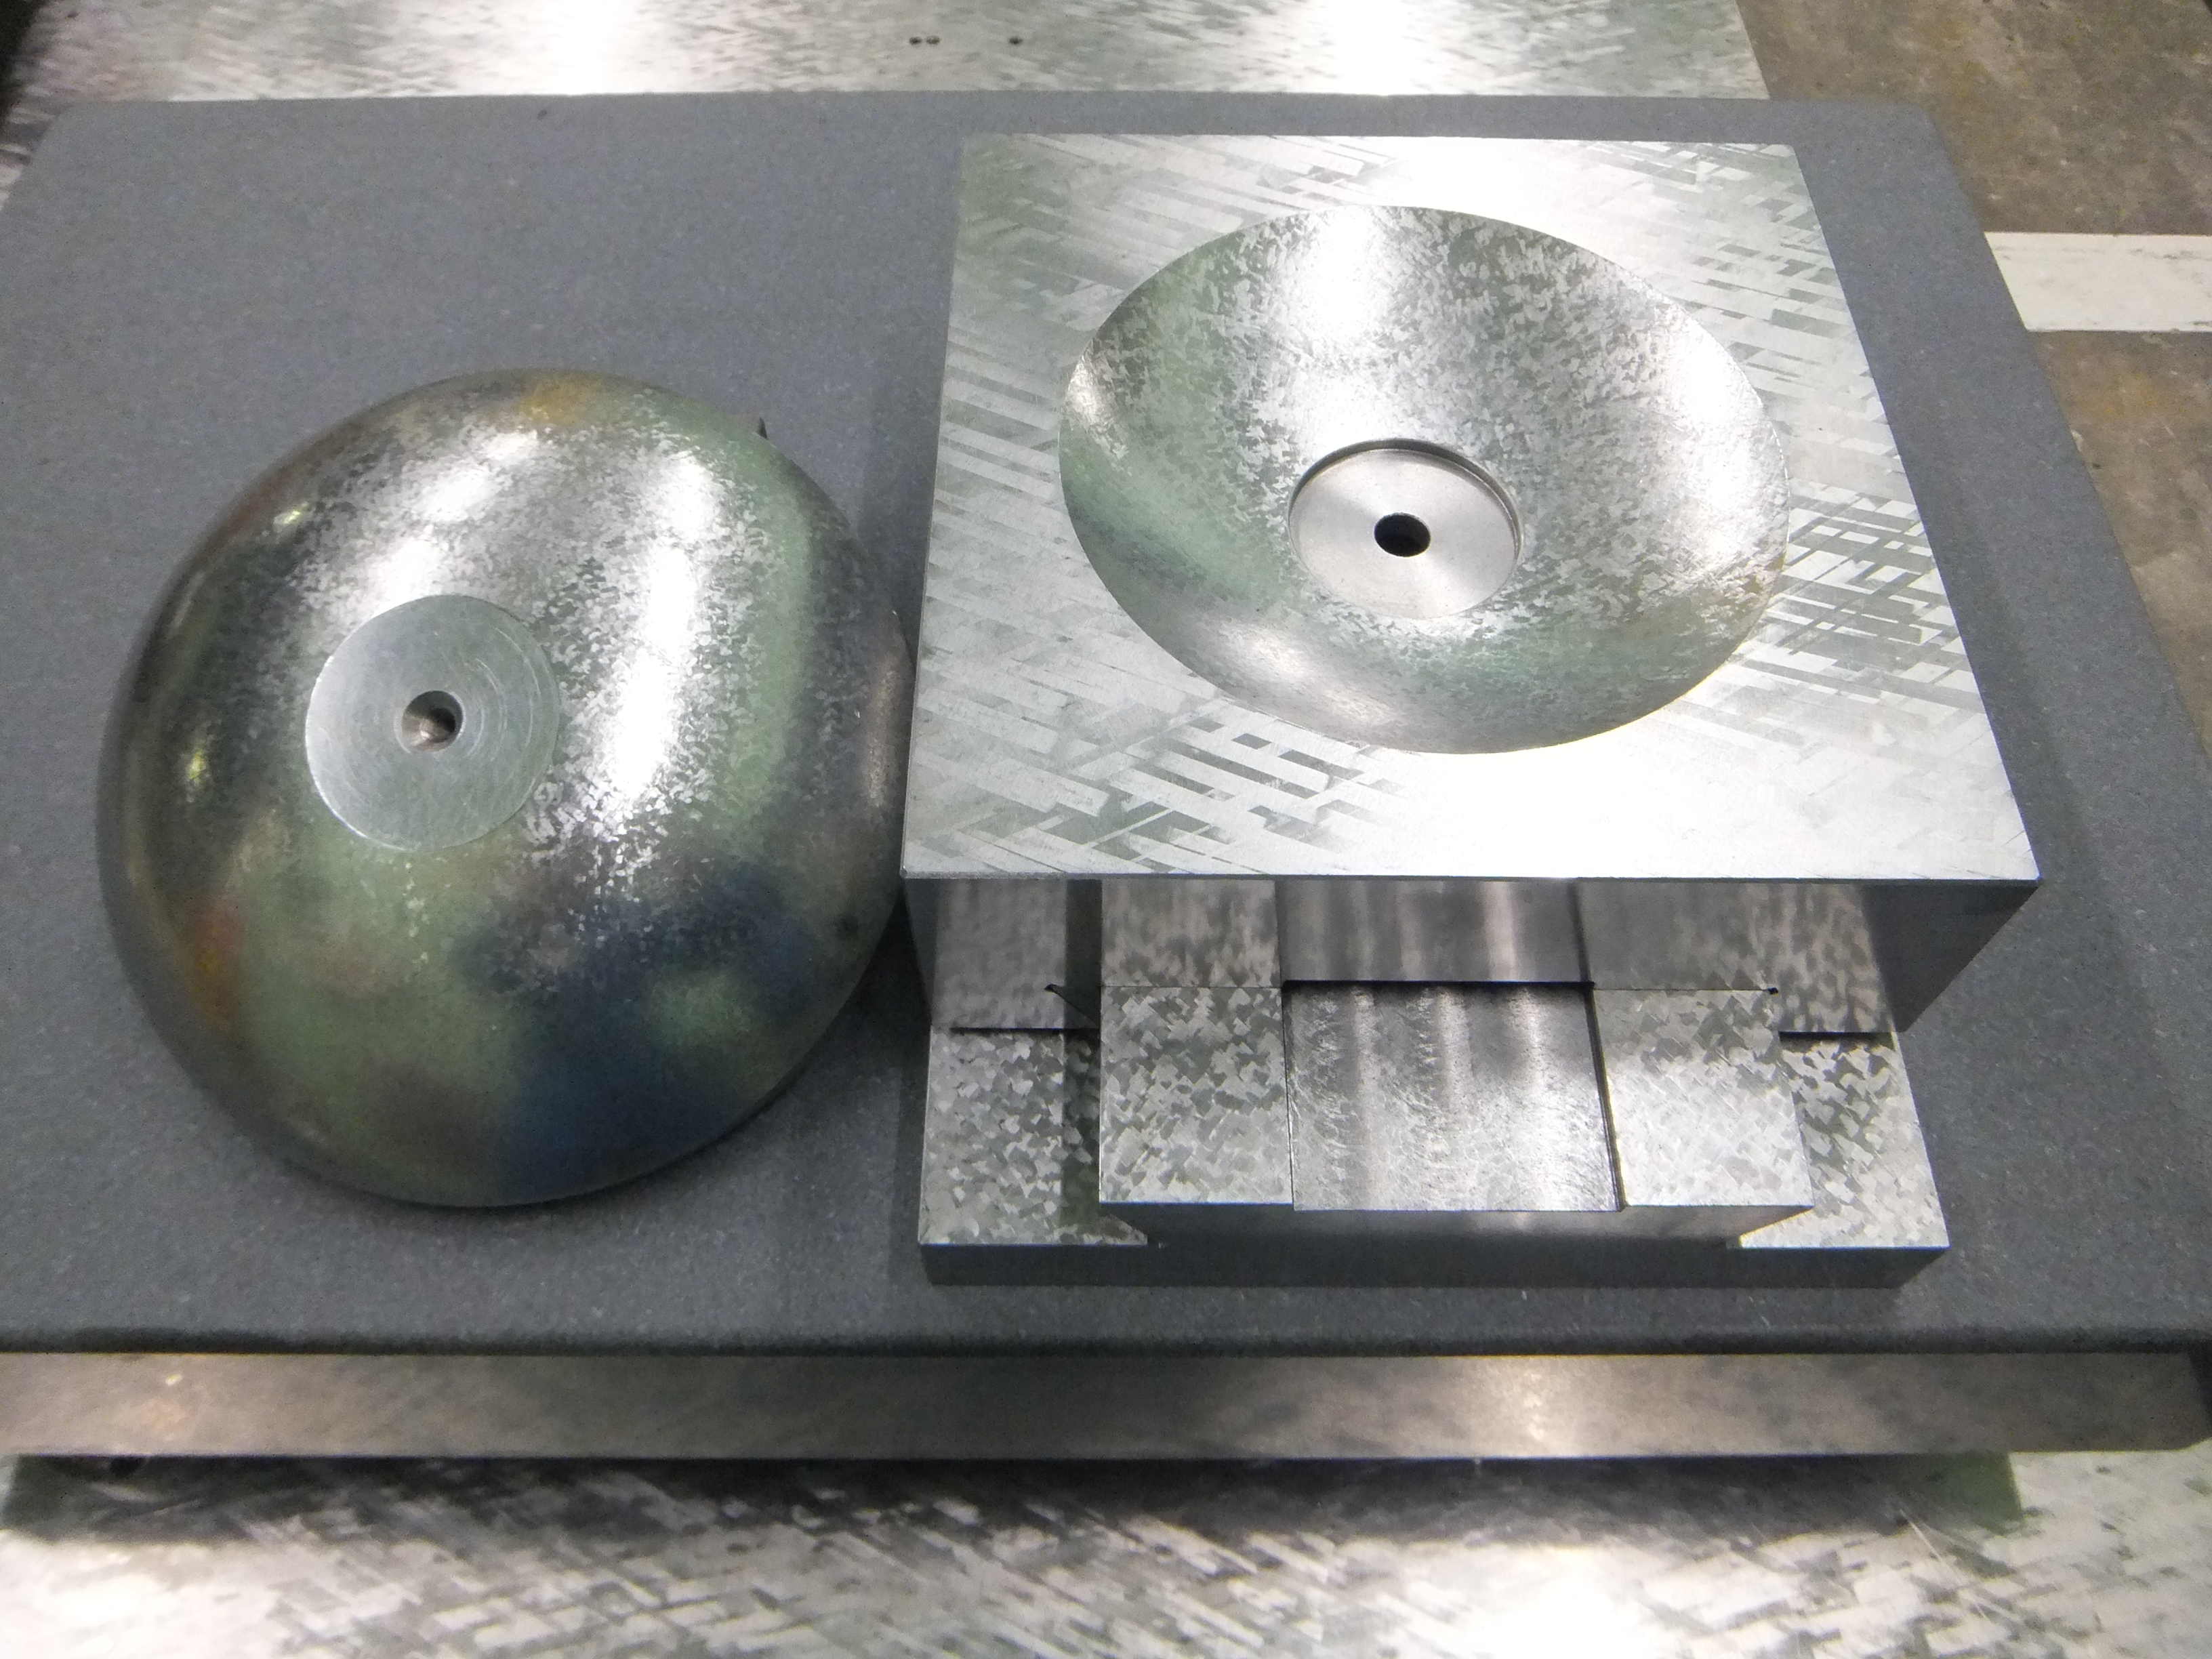
機械加工では工具の干渉や構造上の制限により加工が難しい「段差部」や「球面」などの精度出しが可能です。
きさげ加工により、特殊な形状・構造であっても高い精度へと仕上げます。